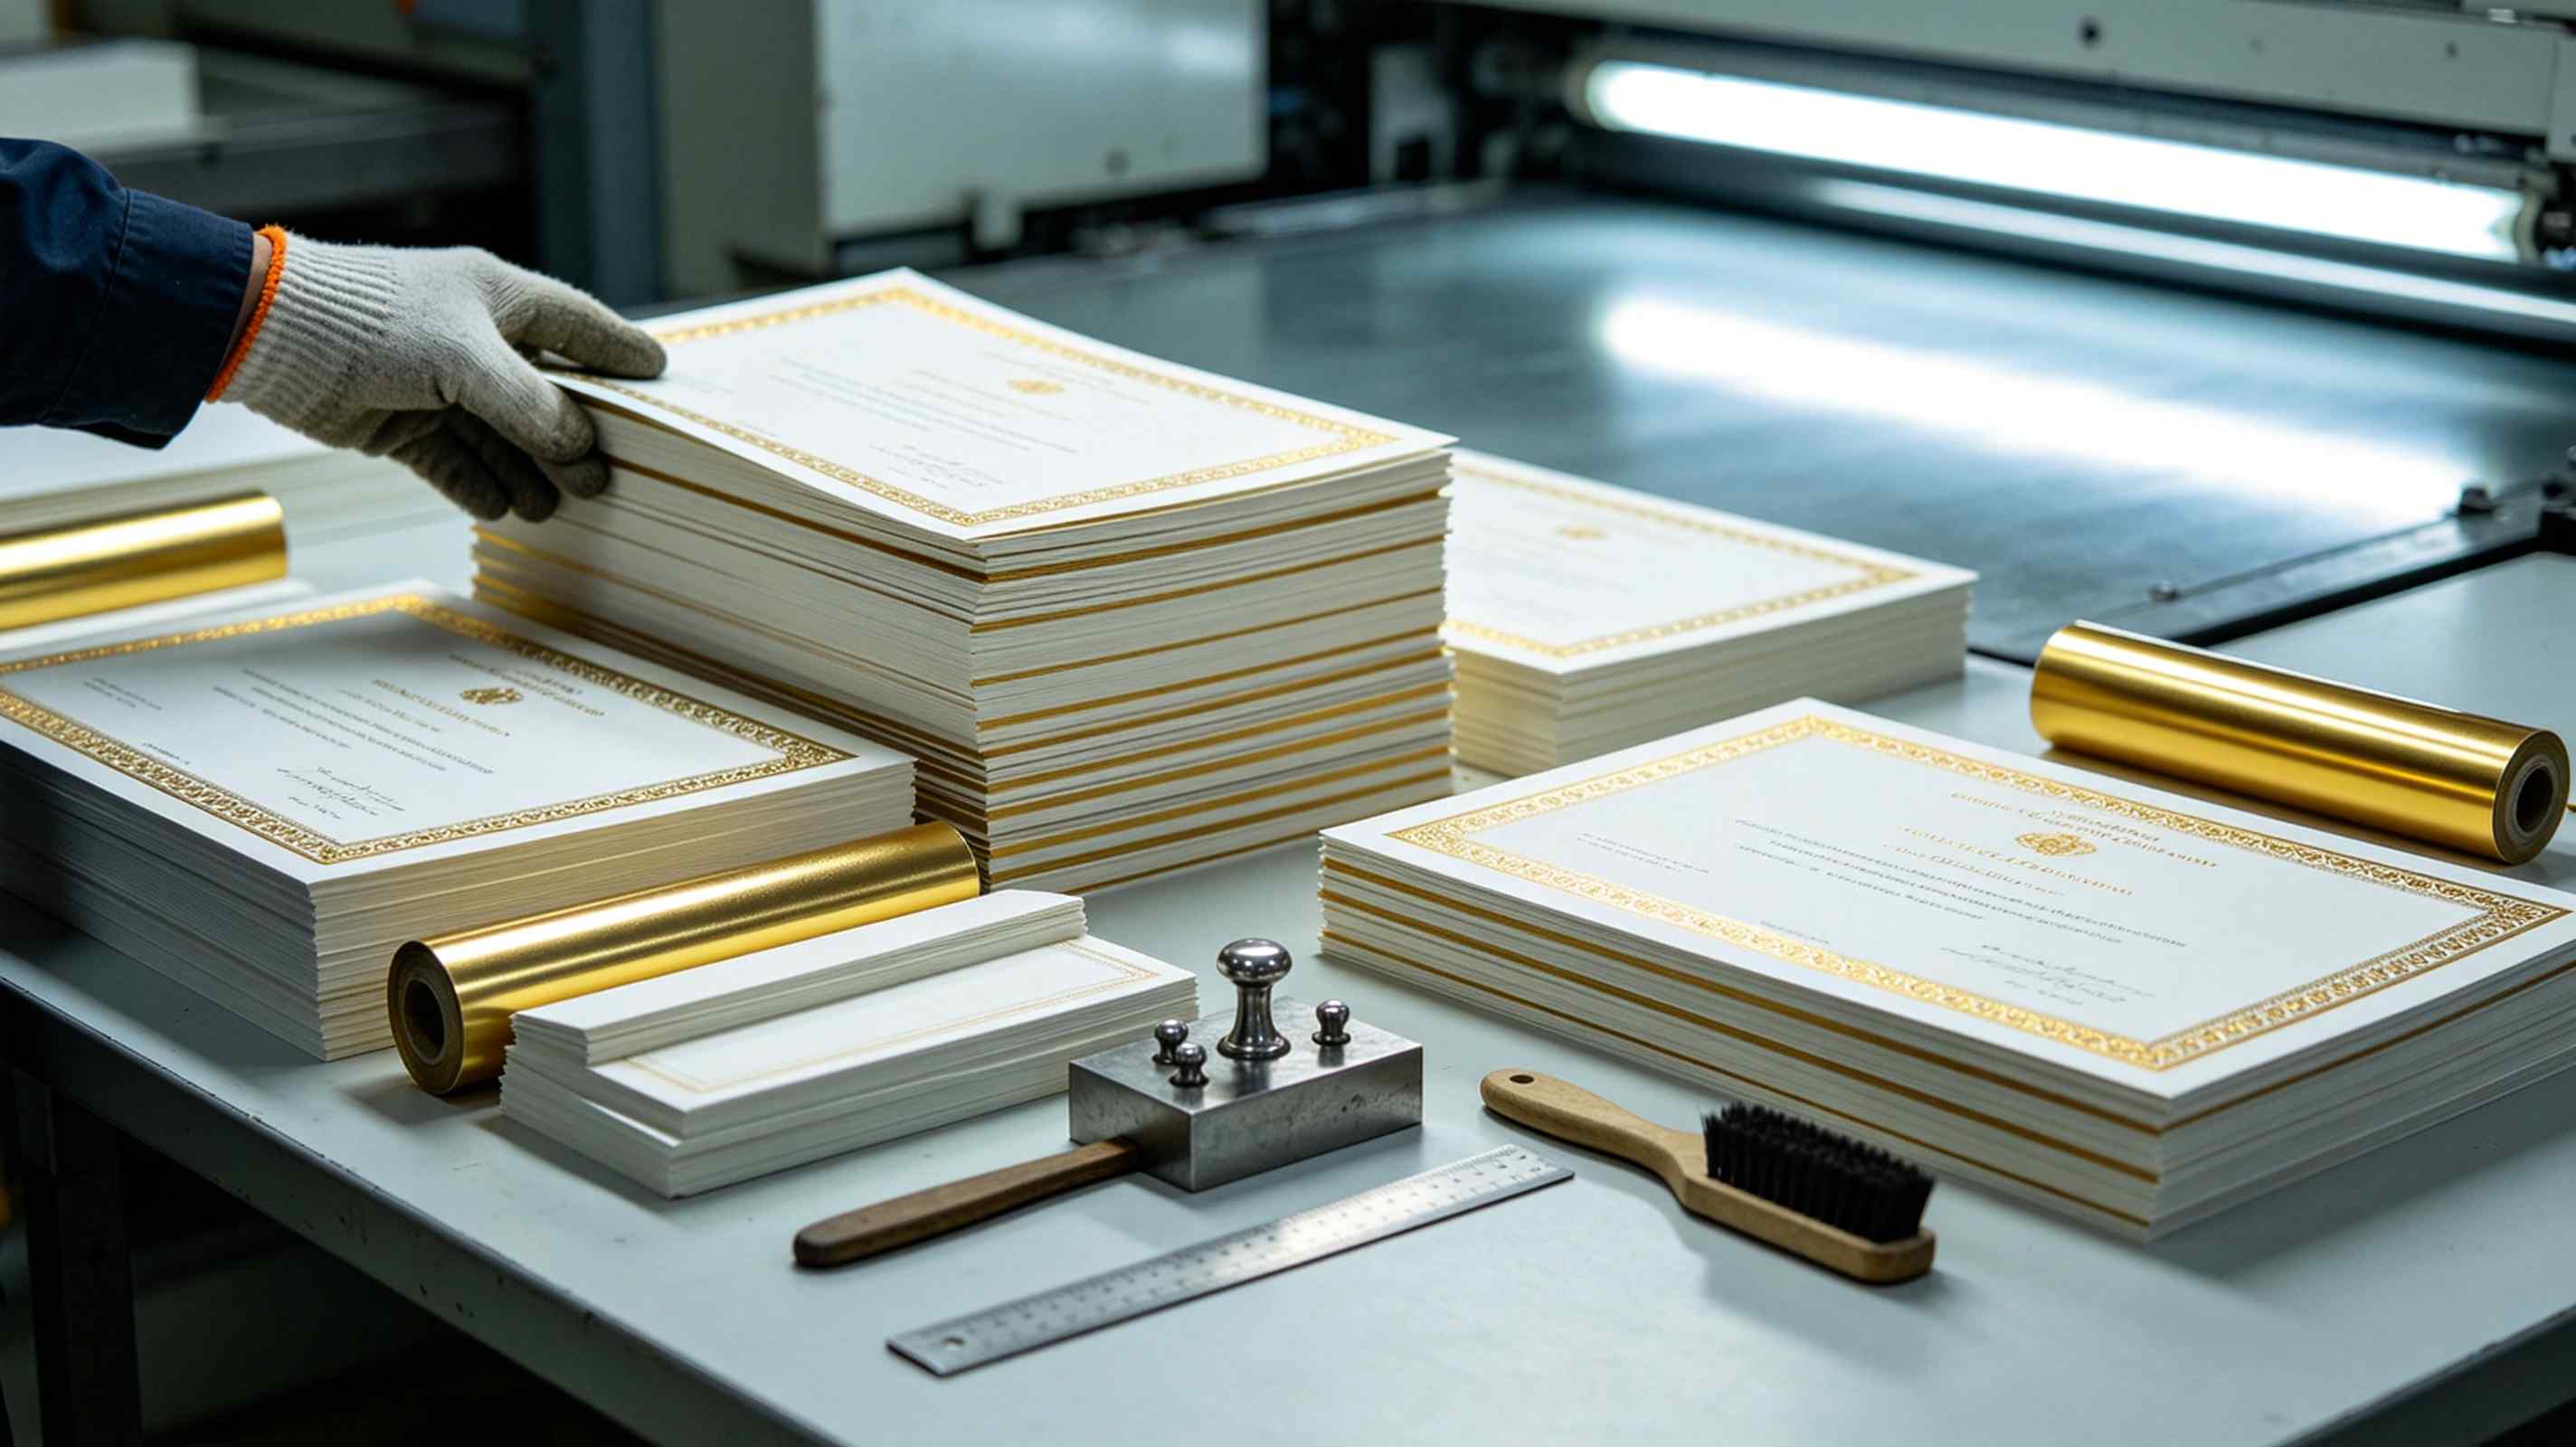
一套烫金压纹装帧的荣誉证书,单本报价从380元到2600元不等——这差价背后到底差在哪?高端荣誉证书制作:烫金压纹装帧定制实操方案并非玄学,而是材料克重、模具精度、装帧结构三层硬指标堆出来的。我拆解过8家供应商的成品,结论很直接:低于500元的"烫金压纹",大概率是热转印仿烫,不是真烫金。
先看材料端。真烫金用的是金属箔,常用的是德国库尔兹(KURZ)的烫金纸,金色型号G-33M和哑金G-47M的耐候性相差4倍。压纹必须配铜模,模具深度0.3mm和0.8mm,手指摸上去的立体感完全是两回事。装帧用的封皮纸,180g和300g意大利进口艺术纸,翻折寿命差6倍以上。这些参数在报价单上通常不会写,但成品拿在手里3秒就能分辨。
步骤1:先定装帧结构,再谈烫金面积
多数客户一上来就问"烫金多少钱一平方厘米",这是外行问法。高端荣誉证书制作:烫金压纹装帧定制实操方案的第一步,永远是确定装帧结构——是单页对裱、布面精装、还是皮面活页?结构决定用纸厚度、封面硬度、以及烫金区域的受力环境。举个实例:2024年某省级科技进步奖证书采用布面精装+局部烫金,封面烫金面积12cm×8cm,因布面纹理较深,必须先用压纹模在布面预压出平整基底,再走烫金工序,否则金箔会断裂成麻点。这个工艺顺序错了,出来的成品就像地摊货。
装帧结构与烫金的关系,说白了就是"先搭骨架再贴金"。骨架不稳,金箔再厚也白搭。建议在打样阶段让工厂提供三种结构的手工样册,别只看电子效果图——屏幕上看不出书脊圆势和封面回弹力。
步骤2:压纹模具的深度与角度决定"高级感"
压纹不是越深越好。过深的压纹会让纸张纤维断裂,放置半年后纹路边缘起毛。实测数据:250g艺术纸的安全压纹深度在0.4-0.6mm之间,超过0.7mm必须改用多层对裱纸板。模具角度方面,45度斜角压纹在光线下呈现的立体层次,明显优于90度直角压纹。原因是斜角面能形成渐变阴影,而直角面只有一道硬边。
坦白讲,这个细节90%的证书用户不会主动问,但拿到成品后会觉得"说不上哪里好,就是显贵"。这就是压纹角度和深度的功劳。定制时务必要求供应商提供模具打样实拍,至少三个角度对比——正面光、45度侧光、逆光。三个光位下纹路都清晰均匀的,才是合格模。
步骤3:烫金与压纹的套准精度是分水岭
烫金压纹一体成型时,套准误差必须控制在0.2mm以内。超过这个数值,金箔会溢出压纹边界或露出纸底。2023年我见过一个反面案例:某企业周年庆定制200本证书,工厂为赶工期跳过了二次套准校准,结果约30%的成品出现金边偏移,肉眼可见的不齐整。那批货最后全部报废重做。
实操中怎么检验?拿20倍放大镜看压纹边缘:合格品的金箔边缘应与压纹线完全平行,无锯齿、无断线。另外注意一个细节——烫金温度。真烫金需要110-140℃的模具温度,温度过高会把纸张烫脆,过低则金箔附着不牢。这个参数工厂不会在合同里写,但你可以要求提供当批次的生产参数记录。拿不出记录的供应商,直接换掉。
还有一个容易被忽视的环节:证书内页纸张选择会直接影响烫金压纹封面的整体挺括度。内页太软,封面再好也撑不起气场。
实操注意事项:打样、封样、批量一致性
定制高端证书最忌"一次定稿"。正确的做法是:先做数码打样确认设计稿,再做1-2本实样确认材料和工艺效果,最后封样签版。封样之后,批量生产必须与封样一致。这一步别嫌麻烦——某高校学位证书项目因为跳过实样环节,批量成品的天平图案压纹方向反了180度,2000本全部作废,损失十几万。
批量一致性方面,重点关注两个指标:烫金颜色的批次差、压纹深度的均匀度。金属箔不同批次会有色差,金色尤其明显。要求供应商同一订单使用同一批次箔料,并在合同中注明。压纹深度均匀度则取决于模具磨损情况,铜模大约压5000次后需要重新修整,超过8000次必须换模。如果你的订单量超过3000本,务必问清楚模具的使用次数和维护计划。
简单来讲,高端荣誉证书制作:烫金压纹装帧定制实操方案的核心就一句话:把钱花在模具和材料上,别花在花哨的设计上。一本拿在手里沉甸甸、摸上去有棱有角、光线下一丝不苟的证书,胜过任何复杂图案。工艺做到位了,哪怕封面只烫一行字,也是顶级质感。
价格参考:2025年第一季度市场行情,真烫金+铜模压纹+布面精装的证书,500本起订单价在85-150元/本之间;低于这个区间的报价,极大概率在烫金材料或模具上做了减法。定制前让供应商拆开报价单,逐项确认材料品牌、模具类型、装帧方式——敢拆单的供应商才有底气。证书装帧工艺对比可以帮助你在精装、简装、活页之间做出更合适的判断。